公司新闻
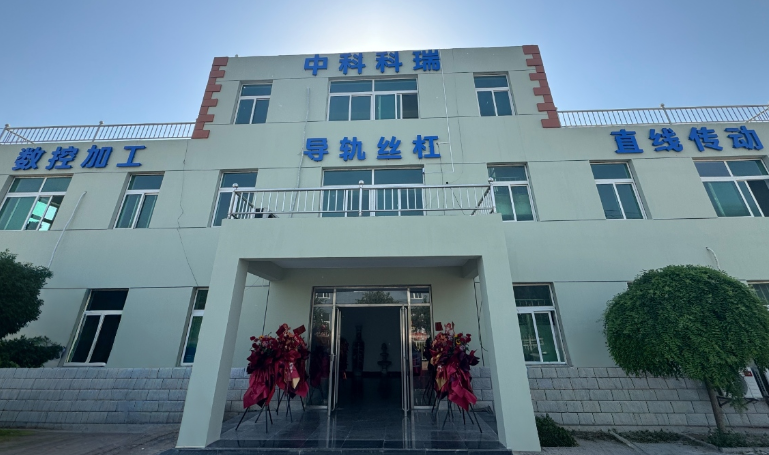
直线导轨工厂
直线导轨工厂:精密制造支撑高端装备升级
直线导轨是各类数控机床、自动化产线、半导体设备及轨道交通装备的核心传动部件,其加工精度与可靠性直接决定整机运行品质。近期,记者深入多家直线导轨工厂走访发现,国内直线导轨制造行业正围绕精密磨削、材料处理、在线检测等关键环节实施系统化升级,以更高刚性、更长寿命、更稳定一致性来响应高端装备制造业的刚性需求。业内普遍认为,直线导轨工厂已从传统的粗放式加工向数字化、精益化、可追溯的现代制造模式加速转型,并在国产替代与国际化竞争中扮演着日益重要的角色。
产线工艺:从原材料到成品的精控链条
走进一家具备全流程能力的直线导轨工厂,首先看到的是恒温车间内整齐排列的高精度磨床和自动化上下料装置。导轨毛坯经调质处理、粗加工、多次时效稳定化处理以及精密成形磨削,终由在线量仪对滚道尺寸、粗糙度和直线度进行逐件检测。整条产线以工艺参数数据库为核心,实现“一机一档”的质量追溯。滚道磨削精度普遍控制在微米级区间,而滑块与导轨的配对预压等级则依据游隙分组进行精细化选配,从而保证不同应用场景下的运动平稳性与刚性表现。
在热处理环节,现代工厂普遍采用可控气氛淬火与深冷处理相结合的方式,使导轨表面获得均匀而细密的马氏体组织。工厂质量负责人介绍,关键工序由自动化设备取代人工操作,减少人为因素波动,同时对淬火温度、保温时间等参数进行实时记录并上传质量系统。这种全流程数字化管控模式,不仅提升了批次一致性,也为下游客户提供了完整的质量证明。
质量体系:全流程检测与可靠性验证
直线导轨工厂的质量管理已突破单一的尺寸检验,向多维度性能验证延伸。出厂前的综合检测包括:全行程直线度与高度等齐性测量、摩擦力变动试验、侧向刚性加载测试以及耐粉尘与防锈性能评价。部分企业还建立了模拟负载跑合台,在接近实际工况的载荷和速度条件下连续运行数十小时,以验证导轨副的温升、噪音和磨损趋势。
- 滚动体(滚珠或滚柱)的尺寸分组与一致性,直接影响预压稳定性与承载均匀性;
- 导轨安装面基准精度与滑块端面密封结构设计,决定异物侵入防护能力;
- 润滑系统与自润式滑块选配,需结合工厂测试数据与客户工况综合评估;
- 每一批产品均保留关键工序的电子记录,确保可追溯到到原材料炉号及磨削砂轮修整参数。
基于严格的检测体系,直线导轨工厂能够针对不同行业客户提供定制化服务。例如,半导体设备要求极低发尘量,工厂会采用特殊洁净清洗工艺;木工机械与机器人单位则更关注抗冲击与互换性。这些差异化需求反过来推动工厂建立柔性生产单元,通过快速换模手段兼顾批量效率与个性定制。
行业趋势:自动化与国产化并进
随着新能源汽车零部件加工、3C电子组装和机床主轴高速化等应用需求增长,直线导轨工厂的产线自动化水平也在不断升级。机械手替代人工上下料、AGV运输半成品、视觉识别系统复核安装姿态等场景日益常见。在保持精度的前提下,工厂通过数字化制造执行系统统一调度设备、工装与刀具,缩短了产品交期,降低了操作人员的技能依赖。同时,国内导轨企业凭借对本地市场的深度理解,在“交钥匙”项目、联合研发和快速维护等方面形成差异化优势。
值得注意的是,直线导轨作为精密传动基础件,其性能提升需要材料学、摩擦学、制造装备与检测技术多领域协同。未来工厂将进一步探索数字孪生驱动的虚拟调试技术,在量产前对磨削应力场和装配预紧力进行仿真优化。此外,低碳化生产也成为行业重要议题,包括磨削液集中过滤循环、再生能量回馈以及可持续包装方案等,正逐步纳入工厂评价体系。
总结与展望
总体而言,直线导轨工厂已进入以精密制造为根基、以数字化为纽带、以全生命周期服务为延伸的发展阶段。从关键工序的精益管控到出厂前多维度验证,从标准化批量生产向柔性定制拓展,整个行业正朝着可量化、可追溯、可持续的方向演进。面向高端装备制造业的未来需求,直线导轨工厂的高质量发展不仅体现在精度的极限突破,更体现在产品一致性与客户应用生态的深度融合之中。随着国产供应链协同能力增强和海外市场拓展步伐加快,直线导轨工厂有望在全球精密传动领域形成更为稳固的竞争力与影响力。